- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Кои компоненти на базата и стандардните делови се неопходни за прецизни калапи за вбризгување?
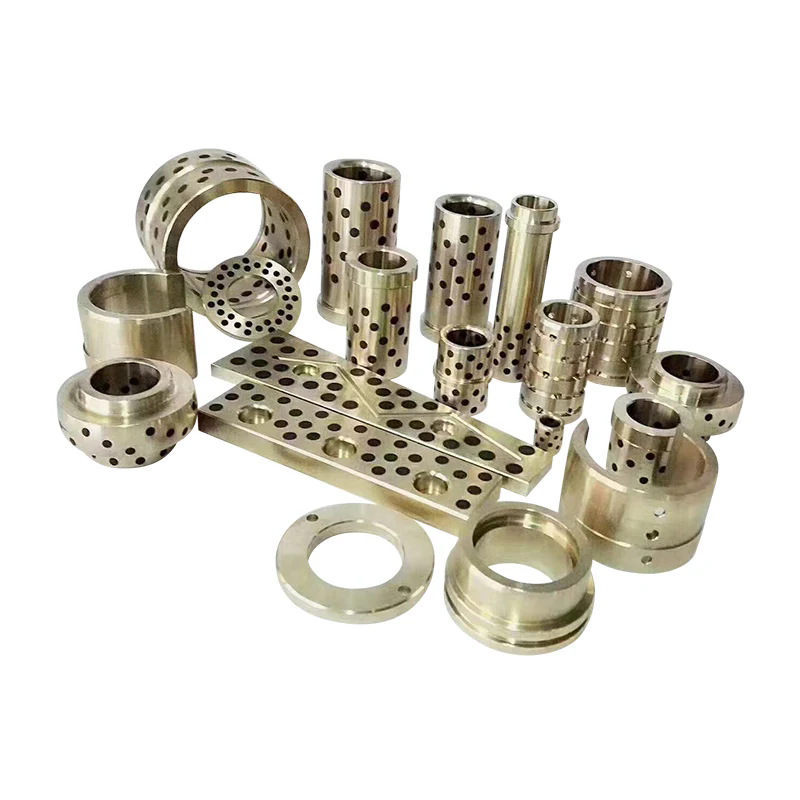
Прецизното обликување со вбризгување зависи од повеќе од шуплината и јадрото. Основата на мувлата ја обезбедува структурната рамка што го држи системот за обликување заедно, додека стандардните компоненти го контролираат усогласувањето, движењето, позиционирањето и исфрлањето на делот. Ако овие елементи се лошо усогласени или непрецизно произведени, може да се појават проблеми како што се блиц, нерамномерно абење, неконзистентни димензии на делот, тешко отворање на калапот и предвремено откажување на алатот. Избор на десноMoldbase и стандарден делЗатоа, компонентите се основен чекор во изградбата на сигурен калап за инјектирање.
Добро дизајнираниот состав на мувла комбинира соодветни материјали за плочи, прецизна обработка, сигурни системи за водење, правилно избрани компоненти за исфрлање и компатибилни додатоци. Потребната конфигурација варира во зависност од големината на мувлата, карактеристиките на смолата, распоредот на шуплината, притисокот на вбризгување, обемот на производство и спецификациите на машината за калапи со вбризгување.Moldburger Mold Industry Co., Ltd.испорачува основи за мувла и прецизни компоненти за мувла за индустриски апликации, со објавени спецификации кои покриваат челик P20, челик од 1,2311 одделение, компоненти за водење SUJ2 и иглички за исфрлање SKD61. Разбирањето на функцијата и критериумите за избор на секоја компонента им помага на дизајнерите на калапи и тимовите за купување да донесат поинформирани одлуки.
Содржина
1. Кои основни плочи за мувла се неопходни за стабилен калап за инјектирање?
2. Кои стандардни компоненти го контролираат порамнувањето, движењето и исфрлањето?
3. Како треба да се оценат материјалите, толеранциите и квалитетот на производството?
Кои основни плочи за мувла се неопходни за стабилен калап за инјектирање?
Основата на мувлата е потпорната конструкција што ги држи шуплината, јадрото, системот за водење, механизмот за исфрлање и другите функционални елементи во нивните наменети позиции. За време на обликувањето со вбризгување, склопот е подложен на сила на стегање, притисок на вбризгување, повторено отворање и затворање и термички промени. Основата мора да одржува димензионална стабилност под овие работни услови. Дури и кога шуплината и јадрото се прецизно обработени, недоволната цврстина на плочата или лошото усогласување може да влијае на финалниот обликуван дел.
Распоредот на плочата зависи од дизајнот на мувлата. Конвенционален калап со две плочи најчесто вклучува горна плоча за стегање, шуплина плоча, јадро плоча, потпорна плоча, блокови за растојание, исфрлувачки плочи и долна плоча за стегање. За покомплексна алатка може да бидат потребни дополнителни плочи или влошки за да се сместат лизгачи, подигачи, топли тркачи или специјални аранжмани за исфрлање. Секоја плоча има дефинирана механичка улога, а нејзините димензии треба да се одредат според распоредот на мувлата наместо да се избираат само според номиналната големина на мувла.
Кои плочи го формираат главниот структурен склоп?
Следниве компоненти најчесто се земаат во предвид при одредување на основата на мувла:
- Горна плоча за стегање:Ја поврзува неподвижната страна на калапот со фиксираната плоча на машината за вбризгување. Ја обезбедува површината за монтирање за горниот склоп на калапот и ја сместува черупката на шприц онаму каде што е потребно.
- Плоча со празнина:Поддржува вметнување на шуплината или директно ја содржи обработката на шуплината. Неговата плошност, дебелина и цврстина влијаат на тоа колку конзистентно се потпира шуплината страна за време на стегањето.
- Основна плоча:Ги држи вметнувачите на јадрото или карактеристиките за формирање јадро. Мора да ја одржува дизајнираната врска со шуплинската плоча во текот на повторените производни циклуси.
- Плоча за поддршка:Го зајакнува склопот од страната на јадрото и помага да се спротивстави на свиткување под притисок на инјектирање. Потребната дебелина и аранжман на поддршка зависат од проектираната површина, распоредот на шуплината и очекуваните оптоварувања на калапи.
- Дизајнерски блокови:Направете го просторот потребен за склопот на ејекторот да патува. Нивните димензии го одредуваат достапниот удар на исфрлање и мора да овозможат доволно растојание за подвижните делови.
- Плоча за задржување на ејекторот и плоча за исфрлање:Држете ги и придвижете ги игличките, чаурите и другите елементи за исфрлање. Нивното движење треба да остане паралелно и без пречки.
- Долна плоча за стегање:Ја поврзува подвижната страна на калапот со подвижната плоча и го обезбедува потребниот интерфејс за монтирање и поддршка.
Овие плочи работат како поврзан механички систем. На пример, зголемувањето на дебелината на потпорната плоча може да ја подобри отпорноста на отклонување, но исто така влијае на вкупната висина на калапот и расположливиот простор на машината. Слично на тоа, менувањето на висината на блокот на растојанието може да влијае на ударот на ејекторот и на просторијата достапна за компонентите за враќање. Затоа, прегледот на дизајнот треба да го земе предвид целосното собирање на плочите, а не да ја третира секоја чинија како независен артикл за купување.
Кои спецификации за материјалот и цврстината се релевантни?
Изборот на материјалот треба да ги одразува механичките барања поставени на секоја плоча. Објавените информации за основата на калапот ProSeries од Moldburger Mold Industry Co., Ltd. го идентификуваат претходно стврднатиот челик P20 и челикот 1,2311 како основни материјали. Наведената цврстина е од 28 до 32 HRC, со цврстина на истегнување од 965 до 1200 N/mm² и минимална цврстина на испуштање од 800 N/mm². Овие вредности обезбедуваат референца за евалуација на наведената конфигурација на ProSeries, но купувачите треба да го потврдат сертификатот за материјалот и спецификацијата што се применува за точната нарачка.
| Компонента | Објавен материјал | Објавена цврстина | Наведена состојба на површината |
| Плочи за стегање А и Б | P20 / 1,2311 | 28 до 32 HRC | Мелени и полирани |
| Плоча за поддршка С | 1045 јаглероден челик | 18 до 22 HRC | Земјата |
| Куќиштето на ејекторот C и D | P20 / 1,2311 | 28 до 32 HRC | Земјата |
| Водечки столбови и чаури | SUJ2 челик со лежиште | 58 до 62 HRC | Стврднати и мелени |
| Иглички за исфрлање | Челик за алат SKD61 / H13 | 48 до 52 HRC | Прецизно заземјување |
За калап за општа намена, P20 често се избира бидејќи нуди практична рамнотежа на обработливост, полирање и механички перформанси. Алатката со поголем стрес може да бара различна класа на челик или позначителен аранжман за поддршка. Изборот на материјалот треба да ја земе предвид и смолата за обликување. Пластиката засилена со стаклени влакна, на пример, може да го зголеми абразивното абење на површините на мувлата и подвижните компоненти. Корозивни или чувствителни на влага средини за обработка може да бараат материјали отпорни на корозија во избраните области.
Како треба да се усогласат димензиите на основата на мувлата со машината?
Физичката компатибилност е исто толку важна како и квалитетот на материјалот. Основата на мувлата мора да одговара на димензиите на плочата на машината и растојанието помеѓу шипките, додека нејзиниот прстен за лоцирање, дупките за монтирање, вкупната висина и интерфејсот на ејекторот мора да одговараат на спецификацијата на машината. Дизајнерот на калапот треба да ја земе предвид и достапната дневна светлина, максималниот удар на отворање, минималната дебелина на мувлата и капацитетот за стегање на машината.
Објавената матрица за големина на ProSeries обезбедува пет референтни конфигурации. Сликите подолу ги опишуваат наведените димензии на плочата и вкупната висина, а не универзален опсег на големина за секоја приспособена основа за мувла.
| Основна големина | Дебелина на плоча | Дебелина на плочата Б | S дебелина на плочата | Вкупна висина |
| 1515 | 50 мм | 50 мм | 25 мм | 146 мм |
| 2020 | 60 мм | 60 мм | 30 мм | 181 мм |
| 2525 | 70 мм | 70 мм | 35 мм | 216 мм |
| 3030 | 80 мм | 80 мм | 40 мм | 251 мм |
| 3535 | 90 мм | 90 мм | 45 мм | 286 мм |
При преглед на понуда, нашиот инженерски тим треба да ги добие цртежите на мувла, моделот на машината, информациите за смолата, распоредот на шуплината и очекуваниот обем на производство. Овие детали помагаат да се утврди дали стандардната конфигурација е соодветна или дали дебелината на плочата, позициите на поддршката, распоредот за ладење или деталите за монтирање треба да се изменат. Moldburger Mold Industry Co., Ltd. обезбедува опции на база на мувла за апликации за калап со инјектирање, а купувачите треба да го потврдат финалниот цртеж и распоредот на материјалите пред да започне производството.
Кои стандардни компоненти го контролираат порамнувањето, движењето и исфрлањето?
Стандардните компоненти често се помали од главните плочи за мувла, но нивното влијание врз повторливоста е значително. Тие го водат движењето за отворање и затворање, ги задржуваат половините на мувлата во предвидениот однос, го ослободуваат обликуваниот производ и ги штитат подвижните склопови од несакано поместување. Калапот може да има цврста основа и прецизно обработена шуплина додека сè уште произведува неконзистентни делови ако неговите компоненти за водење или исфрлање се погрешно наведени.
Изборот на стандардни компоненти треба да започне со движењето и функционалните барања на калапот. Едноставен калап со две плочи може да користи конвенционален водечки столб и распоред на черупка со иглички за исфрлање. На калап со длабоки ребра, цилиндрични карактеристики, подземни делови или нежни козметички површини може да му требаат чаури за исфрлање, подигачи, плочи за абење или дополнителни елементи за водење и заклучување. Бројот и распоредот на овие компоненти треба да се одредат при дизајнирање на мувла.
Зошто се од суштинско значење водечките столбови и водечките чаури?
Водечките столбови и водичките чаури ја контролираат релативната положба на подвижните и неподвижните половини на калапот за време на отворањето и затворањето. Нивната цел е да го водат склопот во правилна положба пред да се сретнат шуплината и јадрото. Точното водство помага да се намали нерамниот контакт, да се заштитат површините за разделување и да се одржи повторливо усогласување во текот на многу циклуси на калапи.
Типичен систем за водич вклучува стврднати столбови инсталирани на едната страна од калапот и соодветни чаури инсталирани од другата. Соодветноста помеѓу двете компоненти мора да овозможи непречено движење додека ја ограничува прекумерната странична игра. Преголемото растојание може да дозволи несакано движење и да го зголеми ризикот од неусогласеност. Премногу тесно вклопување може да предизвика триење, создавање топлина, бодење или заплена, особено кога подмачкувањето е несоодветно или кога мувлата е изложена на контаминација.
Објавената спецификација на ProSeries го идентификува челикот за лежиште SUJ2 за водечки столбови и чаури, со цврстина од 58 до 62 HRC и стврднат и заземјен финиш. Ова е значајна референца за материјалот и цврстината за наведената конфигурација. Сепак, купувачите треба да го проверат и вистинскиот дијаметар на столбот, работната должина, должината на черупката, класата на вклопување, грубоста на површината, распоредот на подмачкување и димензионалните толеранции на цртежот на компонентата.
Водечките системи треба да бидат дизајнирани околу големината и тежината на калапот. На големите калапи може да им требаат дополнителни водилки или дополнителни карактеристики за усогласување за да се справат со нерамномерното оптоварување. Во калапи со странични дејства, дизајнерот исто така мора да се погрижи водечките столбови, аголните иглички, лизгачите и блоковите за заклучување да не се мешаат за време на низата на отворање. Водечкиот систем треба да се провери за состојбата на абење и подмачкување за време на планираното одржување на калапот.
Како иглите и чаурите на ејекторот влијаат на ослободувањето на делот?
Системот за исфрлање ја отстранува обликуваната компонента од јадрото по ладењето и отворањето на мувлата. Пиновите за исфрлање најчесто се користат за притискање на соодветните области на делот, додека чаурите на ејекторот се корисни околу цилиндричните шипки или основни иглички каде што е потребна околна контактна површина. Изборот зависи од геометријата на делот, дебелината на ѕидот, аголот на нацртот, собирањето на материјалот и локацијата на прифатливите ознаки за исфрлање.
Поставувањето на пиновите на ејекторот е одлука за дизајн, а не само прашање на рамномерно распределување на игличките. Силата треба да се примени на области кои можат да го издржат товарот на исфрлање без да остават видливи траги, изобличување или избелување на стрес. Тенките ѕидови и тесните ребра може да бараат различен распоред на исфрлање од дебели структурни делови. Ако делот силно го зграпчува јадрото, дизајнерот можеби ќе треба да ја зголеми ефективната површина на исфрлање или да ја ревидира нацртот и завршницата на површината наместо да се потпира на неколку силно оптоварени иглички.
Пиновите за исфрлање мора да бидат прави, правилно наместени и доволно потпрени. Прекумерната неподдржана должина може да го зголеми ризикот од виткање. Неправилната висина на пиновите може да создаде ознаки за сведоци или нерамномерно ослободување, додека лошото порамнување може да предизвика триење на иглата на нејзината дупка. Ракавите на ејекторот бараат слично внимание на концентричноста и просторот за движење бидејќи тие работат околу јадрото игла и може да бидат изложени на странични оптоварувања за време на исфрлањето.
За објавената конфигурација на ProSeries, наведениот материјал за иглички за исфрлање е челик за алат SKD61 H13, со цврстина од 48 до 52 HRC и прецизно мелење. Оваа спецификација треба да се третира како референца за наведената конфигурација на производот, наместо како претпоставка дека секоја игла или чаура за исфрлање користи иста оценка. Купувачите треба да го потврдат дијаметарот, должината, стилот на главата, геометријата на врвот, цврстината и секоја посебна облога или површинска обработка потребна за апликацијата.
Кои други компоненти го комплетираат системот за движење на калапот?
Може да бидат потребни неколку дополнителни компоненти за да се постигне сигурна работа со калапот. Нивната употреба зависи од архитектурата на мувлата и видот на обликуваниот производ.
- Враќање иглички:Помогнете да го вратите склопот на ејекторот во првобитната положба додека калапот се затвора. Нивната должина и распоред на контакт мора да одговараат на дизајнот на плочата за исфрлање.
- Извори:Обезбедете повратна сила или контролирано движење во избраните механизми. Изборот на пролетта треба да го земе предвид работното оптоварување, опсегот на компресија, векот на замор, работната температура и достапниот простор за инсталација.
- Прстен за лоцирање:Го поставува калапот во однос на млазницата на машината за инјектирање и отворот за лоцирање. Неговите димензии мора да одговараат на интерфејсот на машината и распоредот на калапот.
- Струјна черупка:Обезбедува влезна патека за стопена пластика од млазницата на машината во системот за ротирачки калапи. Радиусот на млазницата, димензиите на отворот и геометријата на седиштата треба да бидат компатибилни.
- Носете чинии:Заштитете ги површините за контакт на лизгање во области како што се лизгачи и други механизми за мувла што се движат. Тие можат да се заменат кога абењето ќе достигне неприфатливо ниво, помагајќи да се заштитат поскапите структури на мувла.
- Додатоци за водич:Може да вклучува дополнителни водичи, застанувања и компоненти за усогласување за специфични распореди на калапи. Точната конфигурација треба да го следи одобрениот цртеж на мувла.
- Брави и гранични компоненти:Контролирајте ги избраните фази на движење на калапот или обезбедете функции за позиционирање во дизајните што ги бараат.
- Заптивки и приклучоци:Поддржете ги барањата за каналот за ладење и колото на течноста онаму каде што е наведено во дизајнот на калапот. Нивниот материјал и оцена на притисок мора да бидат соодветни за работните услови.
Не секој калап бара секоја компонента во оваа листа. На пример, на основниот калап можеби нема потреба од подигачи или сложени блокови за заклучување, додека на калапот со странични долни делови може да зависи од лизгачите, аголните иглички и абење плочи за да се заврши неговата низа на движење. Списокот на компоненти треба да се генерира од цртежот за склопување на калапот и сметката за материјали, при што на секој дел му е доделена јасна функција и референтен број.
Moldburger Mold Industry Co., Ltd. ги наведува водечките столбови и таблите за носење, водилките и другите додатоци за мувла, како и игличките за исфрлање и чаурите за исфрлање меѓу нејзините категории компоненти на мувла. Кога ги набавуваме овие делови, нашата спецификација за купување треба да го идентификува типот на компонентата, бројот на цртежот, материјалот, цврстината, димензиите, површинскиот третман и количината. Ова ја намалува двосмисленоста помеѓу визуелно сличните компоненти кои може да имаат различни функционални барања.
Како треба да се оценат материјалите, толеранциите и квалитетот на производството?
Прецизноста не се утврдува само со име на материјал или со список на машина. Тоа е резултат на контролирана врска помеѓу барањата за дизајн, состојбата на суровината, процесите на обработка, термичка обработка, мелење, склопување и инспекција. Компонентата може да ги исполни нејзините номинални димензии, но сепак има слаба ефикасност ако нејзината плошност, паралелизам, концентричност, цврстина или површинска завршница е несоодветна за примена. Оттука, купувачите треба да ги проценат барањата за производство и инспекција заедно со спецификацијата на производот.
Како треба да се усогласат оценките на челик со функциите на компонентите?
Различни компоненти на мувла доживуваат различни форми на механички стрес и абење. Голема плоча мора да обезбеди структурна поддршка и да ја одржува својата геометрија. Водечкиот столб доживува повторен контакт на лизгање. Иглата за исфрлање е изложена на сила на притисок, триење и постојано движење. Изборот на еден материјал за секоја компонента би ги игнорирал овие различни работни услови.
Информациите за производот објавени од Moldburger Mold Industry Co., Ltd. идентификуваат неколку челични опции за апликации на база на мувла, вклучувајќи P20, 4140, H13, нерѓосувачки челик и S7. Наведените описи го поврзуваат P20 со примена на мувла за општа намена и добра обработливост, 4140 со цврстина и цврстина, H13 со отпорност на топлина, нерѓосувачки челик со отпорност на корозија и S7 со отпорност на удар. Ова се референци за избор, а не заменливи гаранции. Точната оценка зависи од компонентата, смолата, температурата на обработка, очекуваното абење и барањата за одржување.
На пример, P20 може да биде погоден за многу плочи за општа намена, додека H13 често се смета кога повисоките термички барања или специфичните услови на абење ја оправдуваат неговата употреба. Оценката од нерѓосувачки може да биде релевантна во апликации каде отпорноста на корозија е важна, но точната оценка и термичката обработка сè уште треба да се потврдат. Купувачот, исто така, треба да прави разлика помеѓу основниот материјал на плочата и материјалите што се користат за влошки, водечки елементи, ејектори и компоненти за абење.
Термичката обработка е уште една важна работа. Цврстината влијае на отпорноста на вдлабнување и абење, но цврстината сама по себе не ја опишува цврстината, стабилноста на димензиите или отпорноста на пукање. Ако некоја компонента се стврдне по груба обработка, планот за производство треба да ги земе предвид можните изобличувања и потребата за завршно мелење. За компонентите кои бараат блиско вклопување, проверката треба да се изврши по завршните фази на обработка и термичка обработка, не само пред нив.
Кои димензионални толеранции заслужуваат најголемо внимание?
Не секоја димензија на цртежот на мувла ја има истата функционална важност. Целокупната должина и ширина на плочата може да имаат релативно широка толеранција, додека отворите за водење, карактеристиките за лоцирање, џебовите за вметнување и лизгачките интерфејси може да бараат многу поблиска контрола. Корисен план за инспекција ги идентификува критичните димензии за функцијата и дефинира како тие ќе се мерат.
Типични области кои бараат внимание вклучуваат:
- Плошност и паралелизам на плочата:Влијајте на тоа како се затвора калапот и како се распределуваат оптоварувањата за стегање низ склопот.
- Положба на водичка дупка:Ја одредува врската помеѓу водечкиот систем и шуплината и основните плочи.
- Дијаметар и исправност на водечкиот столб:Влијаат на трчањето, триењето и повторливото усогласување.
- Димензии на вметнете џеб:Определете дали вметнувањата во шуплината и јадрото можат правилно да се лоцираат и задржат.
- Положба и дијаметар на дупката на ејекторот:Влијае на движењето на пиновите и ризикот од триење или напад.
- Состојба на површината за разделба:Влијае на затворањето на мувлата и ризикот од блиц предизвикан од слаб контакт или оштетување.
- Карактеристики за монтирање и лоцирање:Мора да одговара на машината за инјектирање и одобрениот дизајн на мувла.
На страницата на основата на калапот ProSeries е наведена CNC обработка за плочи и компоненти и го опишува производствениот пристап како што е наменет за постигнување прецизно усогласување и вклопување. Посебна страница со спецификации за правење калапи наведува опсег на стандардна големина од 150 mm на 150 mm до 600 mm на 600 mm, стандардна завршна површина од Ra 0,4 микрометри и толеранција од плус или минус 0,01 mm на критичните димензии. Овие бројки припаѓаат на таа објавена спецификација и не треба автоматски да се применуваат на секоја серија на база на мувла или поединечна компонента.
Друга основна страница на калапот за инјектирање наведува различен сет на стандардни големини, информации за завршна обработка на површината и серии на модели. Бидејќи објавените страници на производи може да опишат различни конфигурации, купувачите треба да побараат еден консолидиран цртеж и лист со спецификации за избраниот модел. Конечниот цитат треба да наведе која толеранција се применува за секоја критична димензија, како се мери грубоста на површината и дали инспекциските записи се испорачуваат со нарачката.
Кои производни и инспекциски процеси поддржуваат повторливост?
Способноста за обработка е релевантна само кога е поврзана со димензиите и карактеристиките што ги бара дизајнот на калапот. ЦПУ мелење и дупчење се користат за производство на профили на плочи, дупки, џебови и карактеристики за монтирање. Прецизното мелење може да ја подобри плошноста, паралелизмот и состојбата на површината. Жица EDM може да се користи за профили или карактеристики кои тешко се произведуваат со обично сечење. Може да биде потребна термичка обработка за да се постигне одредена цврстина, додека димензионалната инспекција проверува дали готовиот дел е усогласен со цртежот.
Компанискиот профил на Moldburger Mold Industry Co., Ltd. наведува CNC машини од Makino, Dawei и FANUC, машини за електрично празнење од Makino и Sodick, машини за бавно напојување на жици, брусилки Okamoto, стругови и опрема за мерење на хексагонални координати. Исто така, известува за тим од 30 дизајнерски инженери и повеќе од 100 стручен и технички персонал. Овие објавени ресурси укажуваат на опсегот на опрема и персонал опишани од компанијата, додека процесот што се користи за поединечна нарачка треба да се потврди во однос на нејзиниот вистински план за производство.
Може да се користи машина за мерење на координати за проверка на геометриските карактеристики и споредба на измерените позиции со инженерскиот цртеж. За поедноставни димензии, може да бидат соодветни калибрирани мерачи, микрометри, мерачи на отвори, мерила за висина и инструменти за грубост на површината. Методот на проверка треба да се избере според толеранцијата и геометријата што се проверуваат. Резултатот од мерењето е значаен само кога инструментот има соодветна резолуција, статус на калибрација и дефинирана процедура за мерење.
Документацијата за квалитет идеално треба да вклучува сертификат за материјалот, извештај за цврстина таму каде што е наведено, резултати од димензионалната инспекција за критичните карактеристики и записи за кој било посебен процес што го бара цртежот. За повторени нарачки, задржувањето на одобрените цртежи и критериумите за проверка помага да се одржи конзистентноста помеѓу сериите. Ако некоја компонента е наменета да замени постоечки дел, купувачот треба да го обезбеди оригиналниот цртеж или проверен примерок и да ги идентификува сите промени од претходната ревизија.
Како купувачите можат да ги намалат ризиците од извори и склопување?
Тимовите за набавки често ги споредуваат компонентите на мувла по единечна цена и време на испорака. Тие фактори се важни, но тие треба да се проценат според компатибилноста, барањата за инспекција и прекинот на трошоците за производство. Евтината водечка компонента која предвреме се истроши може да доведе до проблеми со порамнувањето, работи за одржување и отфрлени обликувани делови. Правилно одредената компонента може да има повисока куповна цена, но нуди подобра вредност на животниот циклус ако го намали времето на застој и фреквенцијата на замена.
Пред да поставите нарачка, користете ги следниве точки за технички преглед:
- Потврдете го типот на калапот, распоредот на плочата и интерфејсот на машината.
- Обезбедете ги најновите одобрени цртежи за склопување калапи и цртежи на компоненти.
- Идентификувајте ги оценките на материјалот, барањата за цврстина и условите за термичка обработка.
- Наведете критични димензии, геометриски толеранции и грубост на површината.
- Потврдете дали компонентите мора да ги следат DME, HASCO, FUTABA или друг номиниран стандард.
- Проверете ја заменливоста со постојните делови од мувла и наменетите компоненти за замена.
- Договорете за барањата за инспекциски документи, пакување, идентификација и следливост.
- Прегледајте го распоредот за испорака во врска со обработката, термичката обработка, мелењето и финалната проверка.
Информациите за основата на калапот за инјектирање објавени од добавувачот упатуваат на компатибилност со DME, HASCO и FUTABA. Купувачите сепак треба да ги идентификуваат специфичните стандардни серии и потребни димензии. Фразата „меѓународен стандард“ не е доволна сама по себе бидејќи различни системи може да користат различни димензии, приспособувања и конвенции на компоненти. Нашите технички документи за купување треба да го специфицираат стандардот, бројот на делот и ревизијата секаде каде што е потребна заменливост.
За сопствени проекти, Moldburger Mold Industry Co., Ltd. може да се оцени според неговата способност да ги прегледува цртежите, да ја произведува потребната конфигурација на плочата и компонентите и да обезбедува релевантни информации за квалитетот. Нашата фабричка координација треба да се фокусира на решавање на технички прашања пред производството, особено кога нарачката вклучува нестандардни димензии или компоненти за замена. Јасниот процес на одобрување помага да се спречат ревизии што може да се избегнат откако ќе започне обработката.
Заклучок
Калапот за прецизно вбризгување се потпира на стабилна основа на мувла и координиран сет на стандардни компоненти. Плочите за стегање, шуплините и основните плочи, потпорните плочи, блоковите за растојание и куќиштата на ејекторот ја обезбедуваат структурната основа. Водечки столбови, чаури, иглички за исфрлање, чаури, повратни иглички, прстени за лоцирање, чаури и компоненти за абење поддржуваат прецизно движење и сигурно ослободување на делот. Изборот на материјали, димензионалната контрола, компатибилноста на машината и записите за инспекција одредуваат дали овие компоненти работат заедно како што е предвидено.
Moldburger Mold Industry Co., Ltd.нуди решенија на база на мувла и стандардни компоненти поддржани од објавени спецификации за материјали, ресурси за обработка и опрема за инспекција. Ако развивате нов калап за инјектирање или набавувате компоненти за замена, испратете го нашиот тим вашите цртежи, барања за материјали, детали за машината и очекуваните услови за производство. Побарајте технички преглед и понуда за да идентификувате соодветна конфигурација за вашиот проект за алати.
Најчесто поставувани прашања
П: Која е разликата помеѓу основата на мувла и стандардните компоненти на мувла?
О: Основата на мувлата е структурно склопување на плочи и потпорни елементи што ги држи шуплината, јадрото, системот за водење и механизмот за исфрлање. Стандардните компоненти на калапот се функционалните делови инсталирани во или околу тој склоп, како што се столбови за водење, чаури за водење, иглички за исфрлање, чаури за исфрлање, иглички за враќање, прстени за лоцирање и чаури за шприц. Основата на мувлата обезбедува структурна поддршка, додека стандардните компоненти го контролираат усогласувањето, движењето, позиционирањето и ослободувањето на делот. И двете мора да бидат специфицирани заедно за да се постигне сигурна работа со мувла.
П: Кој челик најчесто се користи за прецизни основи на калапи за вбризгување?
О: Претходно стврднатиот челик P20 и 1.2311 вообичаено се користат за општа намена плочи со основа на мувла бидејќи нудат практична комбинација на обработливост и механички перформанси. Други оценки може да се изберат според апликацијата. На пример, 4140 е поврзан со сила и цврстина, H13 со отпорност на топлина, нерѓосувачки челик со отпорност на корозија и S7 со отпорност на удар. Конечниот избор треба да ги земе предвид структурата на мувлата, смолата, работната температура, условите на абење, потребната цврстина и материјалната документација на добавувачот.
П: Зошто водечките столбови и чаури се важни за точноста на калапот за инјектирање?
О: Водечките столбови и чаури ја контролираат релативната положба на двете половини на мувла додека калапот се отвора и затвора. Правилно усогласените компоненти помагаат шуплината и јадрото да се сретнат во предвидената положба, намалувајќи ги несаканите движења и заштитувајќи ги површините за разделување. Нивниот дијаметар, исправност, вклопување, цврстина, завршна површина и барања за подмачкување влијаат на перформансите. Прекумерното растојание може да придонесе за неусогласеност, додека премногу тесното вклопување може да предизвика триење, бодување или напад при повторена операција.
П: Како треба да се изберат иглички за исфрлање за пластичен калап за инјектирање?
О: Пиновите за исфрлање треба да се изберат според геометријата на обликуваниот дел, дебелината на ѕидот, собирањето на материјалот, нацртот и очекуваниот отпор на исфрлање. Нивните контактни позиции треба да ја дистрибуираат силата за ослободување без да предизвикаат видливи траги или изобличување на делови. Дијаметарот на игличката, должината, стилот на главата, геометријата на врвот, цврстината и вклопувањето во плочата за исфрлање треба да се проверат според цртежот на мувлата. Ракавите на ејекторот може да бидат посоодветни околу цилиндричните шипки или јадрото иглички каде што е потребна околна контактна површина.
П: Кои информации треба да ги дадат купувачите кога нарачуваат приспособена основа за мувла?
О: Купувачите треба да го обезбедат најновиот цртеж на склопување на калапот, димензиите на плочата, моделот на машината, растојанието помеѓу шипките, деталите на плочата, барањата за лоцирање на прстенот и монтирањето, интерфејсот на ејекторот, распоредот на шуплината, типот на смола и очекуваните услови за производство. Нарачката треба да ги специфицира и оценките на материјалот, цврстината, критичните толеранции, завршетокот на површината, важечките стандарди и потребните документи за инспекција. Обезбедувањето на овие информации пред понудата му помага на производителот да ја процени компатибилноста, да идентификува посебни барања за обработка и да го намали ризикот од проблеми со димензиите или склопувањето.