- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Како различните конфигурации на базата и стандардните делови влијаат на склопувањето на мувлата?
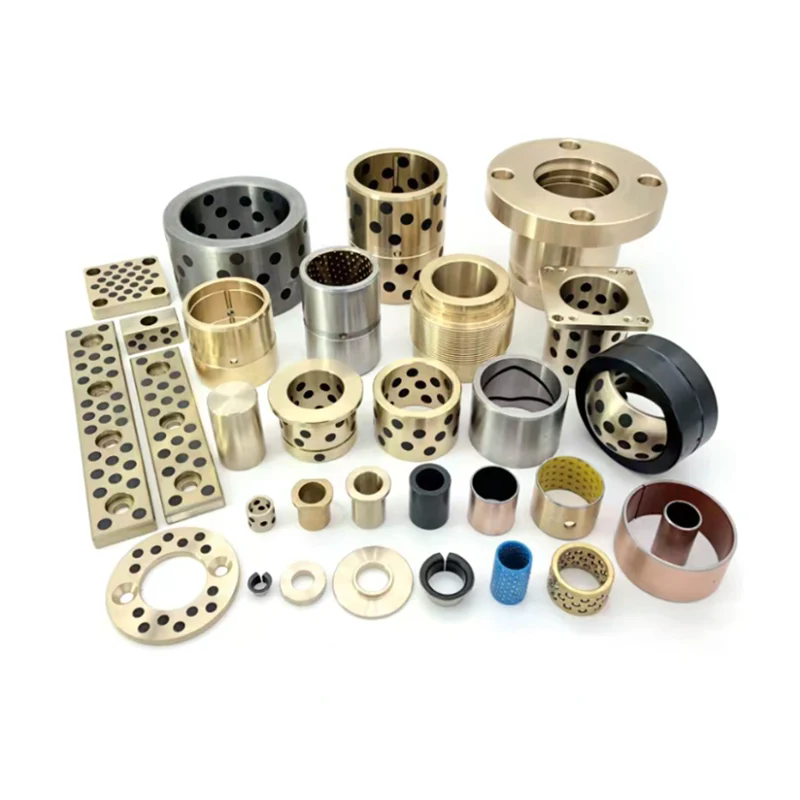
Два калапи можат да користат ист дизајн на шуплина и ист процес на калапи, но едниот се склопува за четири дена, а другиот трае три недели. Разликата често не е работата на шуплината. Тоа еMoldbase и стандарден делконфигурација. Основата на калапот го одредува оџакот на плочата, распоредот на водечкиот столб, системот за исфрлање, механизмот за враќање и интерфејсот за монтирање. Стандардните делови одредуваат како тие елементи се поврзуваат, како се прилагодуваат и колку лесно може да се заменат. Кога овие конфигурации се избираат без да се води сметка за монтажата, создавачот на калапи троши време на преработка на џебовите, на треперливите плочи, на усогласување на плочите за исфрлање и на корекција на неусогласените интерфејси. Кога се избираат имајќи го предвид склопувањето, калапот оди заедно во предвидлива низа, прилагодувањата се минимални, а пристапот за одржување е едноставен.
Овој водич е напишан за тимови за набавки кои купуваат комплети Moldbase и Standard Part за склопување калапи. Објаснува како различните конфигурации влијаат на секвенцата на склопување, оџакот на толеранција, времето на прилагодување и пристапот за одржување. Секој дел ѝ пристапува на темата од различен агол: одлуките што ги принудува базата на мувла, времето што го троши толеранцијата на стандардните делови, интерфејсите што создаваат најголем ризик, начинот на кој материјалите и дебелината на плочата влијаат на усогласувањето и прашањата што купувачите треба да му ги постават на добавувачот пред да направат нарачка. Содржината е наменета да им помогне на купувачите да специфицираат конфигурации што го намалуваат ризикот од склопување наместо да го префрлат на производителот на калапи. Нашата фабрика во Moldburger Mold Industry Co., Ltd. обезбедува комплети Moldbase и Standard Part за склопување на мувла, а упатствата подолу ги одразуваат проблемите со склопувањето што ги гледаме во таа работа.
Содржина
- 1. Кои одлуки ги присилува конфигурацијата на Moldbase за време на собранието?
- 2. Како стандардните толеранции на делови влијаат на времето на склопување и преработката?
- 3. Кои интерфејси за стандардни делови создаваат најголем ризик од склопување?
- 4. Како материјалите и дебелината на плочите влијаат на усогласувањето и стабилноста?
- 5. Како купувачите треба да ги споредуваат добавувачите на Moldbase и стандардните делови за подготвеност за склопување?
- 6. Заклучок
- 7. Често поставувани прашања (ЧПП)
1. Кои одлуки ги присилува конфигурацијата на Moldbase за време на собранието?
Конфигурацијата на Moldbase и Standard Part принудува низа одлуки за склопување пред првата плоча да се постави на клупата. Најосновната одлука е типот на основата на калапот: две плочи, три плочи или нестандарден оџак. Основата на калапот со две плочи е наједноставна за составување бидејќи оџакот на плочите е краток, а распоредот на столбот за води е директен. Основата на калапот со три плочи додава подвижна плоча и втор интерфејс за отворање, што значи повеќе водечки столбови, повеќе повратни пружини и покомплексен временски однос помеѓу плочите. Нестандардниот оџак може да прими специјален систем за тркала или странично дејство, но исто така бара прилагодени плочи и прилагодени стандардни интерфејси на делови што го зголемуваат времето на склопување.
Втората одлука е распоредот на плочата. Плочата А, Б плочата, исфрлувачките плочи и потпорните плочи мора да бидат со големина на шуплината и системот за исфрлање. Ако површината на плочата за исфрлање е премала за бројот на пиновите на ејекторот, игличките мора да се преместат или да се замени плочата за исфрлање. Ако растојанието помеѓу столбовите за водење е премногу тесно за распоредот на шуплината, калапот мора да се редизајнира. Табелата подолу ги прикажува главните избори за конфигурација на базата на мувла со последиците од нивното склопување.
| Избор за конфигурација | Последица на собранието | Прашање за набавка |
| Две чинии наспроти три чинии | Три-плоча додава плоча за тркала и дополнителен водич интерфејс | Дали е потврден системот за тркач пред да се нарача основата на калапот? |
| Стандарден наспроти нестандарден стек | Нестандардните бараат прилагодени плочи и прилагодени делови | Дали прилагодените плочи се димензионирани и толерирани? |
| Распоред на столбот на водичот | Го одредува усогласувањето на плочите и редоследот на склопување | Дали распоредот е компатибилен со распоредот на шуплината и ејекторот? |
| Големина на плочата за исфрлање | Го одредува бројот и поставеноста на пиновите на ејекторот | Дали е дефинирана шемата на ејекторот пред да се нарача плочата? |
| Повратен пролетен аранжман | Го одредува враќањето на плочата и безбедноста | Дали се наведени пружинските џебови и претходно оптоварување? |
| Интерфејс за монтирање | Одредува вклопување со плочата на машината за обликување | Дали е потврдена шемата за лоцирање на прстенот и отворот за стегач? |
Третата одлука е системот за исфрлање. Плочата за исфрлање, игличките за исфрлање, иглите за враќање и пружините мора да бидат избрани како комплет. Неусогласениот сет предизвикува врзување, нерамномерно исфрлање или предвремено абење. Четвртата одлука е колото за вода и воздух. Локацијата на водните линии и воздушните линии мора да се планираат пред да се дупчат плочите. Доцната промена на распоредот за ладење може да бара замена на плочата, што го одложува целото склопување. Петтата одлука е аранжманот за подигнување и ракување. Голема основа на калапот без точни точки за подигање е тешко да се состави безбедно и може да бара промени на местење кои додаваат време.
Нашиот инженерски тим во Moldburger Mold Industry Co., Ltd. работи со купувачите за да ги заклучи овие одлуки пред да се објави нарачката Moldbase и Standard Part. Го разгледуваме распоредот на плочата, растојанието на водечките столбови, шемата на ејекторот и интерфејсот за монтирање според дизајнот на шуплината и интерфејсот на машината. Целта е да се спречи ситуацијата кога ќе пристигне основата на мувлата и тимот за склопување открива дека плочата за исфрлање не може да ја смести потребната шема на иглички. Краток преглед пред нарачката е поефтин од замена на чинија по нарачката.
2. Како стандардните толеранции на делови влијаат на времето на склопување и преработката?
Стандардните толеранции на делови влијаат на времето на склопување бидејќи секој интерфејс помеѓу стандардниот дел и основата на мувлата или помеѓу два стандардни делови бара вклопување. Водечкиот столб кој е малку преголем нема да влезе во черупката на водичот без сила. Повратната игла што е малку помала нема да ја држи плочата за исфрлање во правилна положба. Малку долга игла за исфрлање ќе го означи делот или ќе ја вчита однапред плочата за исфрлање. Тимот за склопување троши време на мерење, преобликување, треперење или замена на делови за да го постигне потребното вклопување. Табелата подолу го разложува времето на склопување што вообичаено го трошат толеранциите на стандардните делови во калап со средна големина.
| Активност на собранието | Типично време | Главната причина за доцнење | Рачка за конфигурација |
| Водечки столб и черупка се вклопуваат | 2 до 6 часа | Неусогласеност или неусогласеност на толеранција | Наведете усогласени множества и распоред на водечки столбови |
| Порамнување на плочата за исфрлање | 3 до 8 часа | Враќање игла и паралелизам на плочата | Наведете ја дебелината на плочата за исфрлање и вклопувањето на иглата |
| Приспособување на должината на иглата на ејекторот | 2 до 6 часа | Варијација на должината на пиновите и толеранција на стегање плочи | Наведете ја толеранцијата на должината на пиновите и додатокот за мелење |
| Пролетниот џеб и претходно оптоварување | 1 до 4 часа | Длабочина на џебот и должина без пружина | Наведете ги пролетните џебови и пролетната класа |
| Лоцирање на прстенот и черупката со спру | 1 до 3 часа | Концентричност и машински интерфејс | Потврдете го интерфејсот на машината пред нарачката |
| Фитинзи за вода и воздух | 2 до 5 часа | Поставување на конец и локација на портата | Наведете стандардна порта и тип на фитинг |
Распределбата на времето покажува дека активностите поврзани со толеранцијата не се тривијални. Во калап со средна големина, тие можат да чинат од 11 до 32 часа време на склопување. Ако деловите не се совпаѓаат, времето може да се удвои бидејќи тимот мора да расклопи, измери, нарача замена и повторно да се состави. Одлуката за набавка која го намалува ова време не е само да се купи построга толеранција. Тоа е да се купи соодветен сет од добавувач кој ја контролира толеранцијата низ целото склопување. Водечкиот столб кој е во рамките на толеранцијата, но не одговара на черупката е сè уште проблем. Соодветниот сет ја елиминира несовпаѓањето на интерфејсот.
Нашата фабрика воMoldburger Mold Industry Co., Ltd. ги снабдува комплетите Moldbase и Standard Part со соодветни парови на водечки столбови и черупка, контролирана дебелина на плочата за исфрлање и документирана толеранција на должината на пиновите. Ние, исто така, обезбедуваме цртеж на склопување со очекуваното вклопување и додатокот за прилагодување. Целта е да се намали времето за обиди и грешки што инаку монтажниот тим би го поминал на клупата. Кога деловите ќе пристигнат усогласени, секвенцата на склопување станува низа за верификација наместо низа за корекција.
За купувачот, практичниот чекор е да ги вклучи барањата за вклопување во нарачката. Наведете го спојувањето на водечкиот столб и черупката, паралелноста на плочата на исфрлувачот, толеранцијата на должината на иглата на ејекторот и димензиите на џебот на пружината. Добавувачот кој може да ги потврди овие барања во писмена форма е добавувач кој разбира склопување. Добавувачот што ги дава само каталошките броеви е добавувач што му го препушта на монтажниот тим.
3. Кои интерфејси за стандардни делови создаваат најголем ризик од склопување?
Не секој стандарден интерфејс на дел го носи истиот ризик од склопување. Некои интерфејси простуваат, а некои не простуваат. Непростливите интерфејси се оние каде што малата грешка предизвикува голема последица: водечкиот столб и интерфејсот на черупката, интерфејсот на плочата за исфрлање и повратниот иглички, интерфејсот на черупката и прстенот за лоцирање, и интерфејсот на лизгачот и плочата за абење. Овие интерфејси го одредуваат порамнувањето, исфрлањето, одговарањето на машината и функцијата на странично дејство. Табелата подолу претставува матрица на ризик за главните интерфејси во склопот Moldbase и Standard Part.
| Интерфејс | Ризик од склопување | Последици од неуспех | Ублажување |
| Водечки столб и черупка | Високо | Неусогласеност на плочата, жолчка, оштетување на мувлата | Соодветен сет, контролирано вклопување, соодветно подмачкување |
| Плоча за исфрлање и повратна игла | Високо | Врзување на плочата за исфрлање, нецелосно враќање | Контролирано вклопување на пиновите и паралелизам на плочата |
| Спреј черупка и прстен за лоцирање | Средно до високо | Несовпаѓање на интерфејсот на машината, истекување | Потврдете го интерфејсот на машината пред нарачката |
| Лизгајте и носете плоча | Високо | Поврзување на слајдови, слаб квалитет на делови | Контролирана дебелина на плочата за абење и претходно оптоварување |
| Игла за исфрлање и влошка за шуплина | Средно | Ознака на иглата, кршење на иглата | Толеранција на должината на пиновите и вклопување на дупката |
| Пролет и пролетен џеб | Ниско до средно | Пролетен замор, неуспех на враќање | Контрола на длабочина на џеб и пружина |
Водечкиот столб и интерфејсот на черупката е најголем ризик бидејќи го контролира усогласувањето на целиот куп на плочи. Ако водечките столбови не се паралелни или чаурите не се концентрични, плочите ќе се врзат. Монтажниот тим ќе се обиде да го поправи проблемот со преобликување на чаурите или со треперење на плочите, но овие корекции можеби нема да ја решат основната причина. Правилното ублажување е да се назначи совпаднат водечки столб и комплет за чаури и да се потврди распоредот на водечкиот столб во однос на оџакот на плочите. Интерфејсот на плочата за исфрлање и повратниот пин е вториот најголем ризик бидејќи го контролира движењето на плочата на исфрлувачот. Повратната игла што е премногу тесна ќе ја врзе плочата, а повратната игла што е премногу лабава ќе дозволи плочата да се навалува. Олеснувањето е да се специфицираат вклопувањето на пиновите и паралелизмот на плочата заедно.
Нашата фабрика во Moldburger Mold Industry Co., Ltd. ги третира овие високоризични интерфејси како контролирани карактеристики во нашето снабдување со Moldbase и стандардни делови. Ги обезбедуваме податоците за вклопување, податоците за паралелизам и цртежите на интерфејсот со пратката. Ние, исто така, го разгледуваме интерфејсот на машината со купувачот пред да биде објавена нарачката. Целта е да се направат интерфејсите со висок ризик да се проверат при склопување, а не да се откријат при тестирање.
За купувачот, матрицата на ризик е алатка за приоритизирање на барањата за нарачка. Интерфејсите со висок ризик треба да имаат експлицитни барања за усогласување и толеранција во нарачката. Интерфејсите со среден ризик треба да имаат податоци за инспекција. Интерфејсите со низок ризик може да бидат покриени со стандардниот систем за квалитет на добавувачот. Овој разграничен пристап го фокусира напорот за набавка каде што има најголем ефект врз склопувањето.
4. Како материјалите и дебелината на плочите влијаат на усогласувањето и стабилноста?
Материјалите на основата и дебелината на плочата влијаат на усогласувањето и стабилноста бидејќи тие одредуваат како се однесува оџакот на плочи под оптоварување и температура. Тенка плоча отклонува повеќе од дебела плоча под истата сила на стегање. Материјал со висок коефициент на термичка експанзија повеќе ја менува димензијата отколку материјал со низок коефициент. Материјалот со мала цврстина се троши побрзо на водечкиот столб и интерфејсот на черупката. Овие ефекти се акумулираат низ оџакот и се појавуваат како грешка при порамнување во шуплината. Табелата подолу ги споредува вообичаените материјали на база на мувла и нивниот ефект врз склопувањето.
| Материјал | Типична дебелина на плочата | Ефект на усогласување и стабилност | Разгледување на собранието |
| P20 претходно стврднат челик | 25 до 80 мм | Добра стабилност, умерена отпорност на абење | Стандарден избор за општи калапи |
| 718H претходно стврднат челик | 30 до 100 мм | Подобра полирање и стабилност | Погоден за големи калапи |
| Јаглероден челик S50C | 20 до 60 мм | Помала цврстина, поголемо абење при интерфејс за водич | Користете за калапи со мал волумен |
| Алуминиумска легура | 20 до 50 мм | Висока термичка експанзија, помала вкочанетост | Користете за прототип или калапи со мал волумен |
Дебелината на плочата не е само проблем со јачината. Тоа е прашање на оџакот за толеранција. Вкупната висина на оџакот ја одредува висината на затворањето на калапот и приспособувањето со машината. Ако плочата А или плочата Б е подебела од стандардната, плочата за исфрлање и задната плоча мора да се прилагодат за да се одржи висината на оџакот. Ако плочата на ејекторот е потенка од стандардната, должината на иглата на ејекторот мора да се прилагоди. Овие прилагодувања не се тешки, но додаваат време на склопување и воведуваат можности за грешка. Конфигурацијата на базата на мувла која користи стандардна дебелина на плочата го намалува товарот за прилагодување.
Изборот на материјалот влијае и на термичкото однесување. Во калап што работи на покачена температура, оџакот на плочите се шири. Ако водечките столбови и чаурите се направени од материјали со различни коефициенти на проширување, приспособувањето се менува со температурата. Местење кое е точно на собна температура може да стане премногу тесно или премногу лабаво на работна температура. Монтажниот тим мора да го земе предвид овој ефект при изборот на водечкиот столб и растојанието од черупката. Нашиот инженерски тим во Moldburger ја прегледува работната температура и комбинацијата на материјали кога обезбедуваме комплет Moldbase и Standard Part. Ве советуваме за клиренсот на столбот за водење и материјалот на плочата што ќе го одржува усогласувањето на работната температура.
За купувачот, спецификацијата на материјалот и дебелината треба да биде поврзана со работните услови на калапот. Стандардна основа на калапот P20 е соодветна за многу калапи на собна температура. Калапот со висока температура или голем калап може да бара различен материјал и различна дебелина на плочата. Добавувачот треба да може да објасни зошто предложената конфигурација е погодна за апликацијата, а не само да понуди стандард за каталог.
5. Како купувачите треба да ги споредуваат добавувачите на Moldbase и стандардните делови за подготвеност за склопување?
Купувачите треба да ги споредуваат добавувачите за подготвеноста за склопување со оценка на способноста на добавувачот да испорача усогласен, документиран и подготвен за склопување сет наместо збирка каталогни делови. Евалуацијата треба да ја опфати инженерската поддршка на добавувачот, контролата на толеранцијата, документацијата и веродостојноста на испораката. Табелата подолу дава рамка за споредба на добавувачи.
| Област за евалуација | Што да прашам | Силен одговор на добавувачот | Слаб одговор на добавувачот |
| Инженерска поддршка | Можете ли да го прегледате распоредот на плочата и шемата на ејекторот пред да нарачате? | Обезбедува преглед и обележан цртеж | Наведува само каталошки броеви |
| Контрола на толеранција | Кои се толеранциите на водечкиот столб и плочата за исфрлање? | Обезбедува соодветни сет податоци и ограничувања за инспекција | Се однесува на општата толеранција на каталогот |
| Документација | Кои податоци за склопување и приспособување се вклучени? | Обезбедува цртање на склопување и вклопување на масата | Обезбедува само листа за пакување |
| Потврда за интерфејс | Како го потврдувате интерфејсот на машината? | Бара податоци за машинската плоча и потврдува | Претпоставува стандарден интерфејс |
| Сигурност на испорака | Кое е времето на довод за комплетен сет? | Обезбедува распоред со достапност на плоча и делови | Ја наведува само основата на мувлата, не и стандардните делови |
Најсилниот одговор на добавувачот е оној кој вклучува инженерски преглед пред нарачката. Прегледот на распоредот на плочата во однос на шемата на ејекторот, растојанието на водечките столбови до распоредот на шуплината и интерфејсот на машината наспроти прстенот за лоцирање е мал напор што спречува големи проблеми со склопувањето. Добавувачот што го нуди овој преглед е добавувач кој го разбира процесот на склопување. Добавувачот што цитира само каталошки броеви е снабдувач што продава делови, а не подготвеност за склопување.
Нашата фабрика во Moldburger Mold Industry Co., Ltd. го обезбедува овој инженерски преглед како дел од нашето снабдување со Moldbase и стандардни делови. Ние го прегледуваме цртежот, го потврдуваме интерфејсот и го обезбедуваме цртежот на склопот со соодветните податоци. Достапноста на стандардните делови ја потврдуваме и со подлогата за мувла, така што комплетниот сет ќе пристигне заедно. Целта е да му се даде на купувачот комплет кој е подготвен за составување, а не комплет кој бара втора нарачка за да се заврши изградбата. Ако споредувате добавувачи за проект за склопување калапи, контактирајте со нашиот тим за да разговарате за подготвеноста за склопување на вашата конфигурација на Moldbase и Standard Part.
6. Заклучок
Различните конфигурации на Moldbase и Standard Part влијаат на склопувањето на мувлата преку одлуките на оџакот на плочите, толеранцијата на стандардните интерфејси на делови, нивото на ризик од интерфејсите со големо оптоварување и изборот на материјалот и дебелината што го одредуваат усогласувањето и стабилноста. Конфигурацијата што е избрана имајќи го предвид склопувањето го намалува времето поминато за монтирање, треперење и преработка. Конфигурацијата што е избрана без тоа предвид го пренесува ризикот од склопување на создавачот на мувла. За тимовите за набавки, клучот е да се специфицира конфигурацијата во однос на секвенцата на склопување, да се бараат соодветни сетови и соодветни податоци и да се избере добавувач кој ги прегледува интерфејсите пред да биде објавена нарачката. Нашата фабрика во Moldburger Mold Industry Co., Ltd. обезбедува комплети Moldbase и Standard Part со инженерски преглед, соодветни толеранции и документација за склопување. Ако планирате проект за склопување калапи, контактирајте го нашиот тим за да ја прегледа вашата конфигурација пред да се изврши нарачката.
7. Често поставувани прашања (ЧПП)
Прашање 1: Како изборот помеѓу мувла со две и три плочи влијае на времето на склопување?
Одговор: Основата на калапот со три плочи додава плоча и втор водич, што го зголемува бројот на плочи што треба да се порамнат и бројот на стандардни делови што треба да се вклопат. Времето на склопување е обично подолго од мувла со две плочи бидејќи дополнителната плоча мора да биде усогласена со столбовите за водење и со системот за враќање. Изборот треба да се направи пред да се нарача основата на калапот, врз основа на барањата на системот за тркач.
Прашање 2: Зошто толеранциите на стандардните делови се поважни од толеранциите на калапските плочи во некои склопови?
Одговор: Стандардните делови ги формираат интерфејсите што го контролираат движењето и порамнувањето. Водечки столб што не одговара на черупката или повратна игла што не одговара на плочата за исфрлање, ќе предизвика врзување дури и ако плочите се во рамките на толеранцијата. Затоа, стандардните толеранции на делови се од клучно значење за приспособувањето на склопот и тие треба да се специфицираат како соодветни комплети наместо како поединечни ставки од каталогот.
Прашање 3: Кој е најризичниот интерфејс во склопот на калапот и стандардниот дел?
Одговор: Водечкиот столб и интерфејсот на черупката е интерфејсот со најголем ризик бидејќи го контролира порамнувањето на целиот куп плочи. Ако столбовите не се паралелни или чаурите не се концентрични, плочите ќе се врзат. Вториот најголем ризик е интерфејсот на плочата за исфрлање и повратниот пин, кој го контролира движењето на плочата за исфрлање. Двата интерфејси треба да имаат експлицитни барања за вклопување во нарачката.
Прашање 4: Како дебелината на плочата влијае на склопот на калапот?
Одговор: Дебелината на плочата влијае на вкупната висина на оџакот, висината на затворањето на калапот и на вклопувањето со машината. Ако плочата е подебела или потенка од стандардната, соседните плочи и должината на иглата на ејекторот мора да се прилагодат за да се одржи висината на оџакот и функцијата на ејекторот. Конфигурацијата што користи стандардна дебелина на плочата го намалува оптоварувањето за прилагодување за време на склопувањето.
Прашање 5: Каква документација треба да достави добавувачот со комплетот Moldbase и Standard Part?
Одговор: Добавувачот треба да го обезбеди цртежот на склопот со оџакот на плочата, распоредот на водечкиот столб, шемата на ејекторот, интерфејсот на машината и соодветните податоци за интерфејсите со висок ризик. Документацијата треба да ги содржи и податоците за инспекцијата за соодветниот водечки столб и гарнитурата и паралелизмот на плочата на исфрлувачот. Оваа документација му овозможува на тимот за склопување да ја потврди усогласеноста наместо да ја открие за време на склопувањето.
Контактирајте ја Moldburger Mold Industry Co., Ltd. денесза да разговарате за вашата конфигурација на Moldbase и стандарден дел и да побарате преглед на подготвеноста за склопување пред вашата следна изработка на калапот.